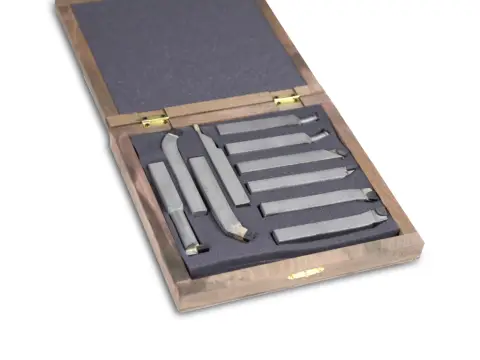
 Набор резцов Metal Master 16х16 Т5К10 (Россия)
- Сечение державки, S мм
- 16х16
- Сплав резцов
- T5K10
- Масса брутто, кг
- 2
5 034 ₽8 390 ₽
В наличии на складе
Доставка по всей России · отгрузка со склада в Московской области за 3 дня · выезд специалиста на объект
5 товаров · от 4 794 ₽
Резец токарный проходной снимает металл вдоль оси детали: обтачивает наружные цилиндры, торцы и фаски. С него начинается обработка почти любой детали, поэтому проходной резец изнашивается первым и его держат в запасе. Проходные резцы бывают прямыми, отогнутыми и упорными, с напайной пластиной из твёрдого сплава или со сменной. В каталоге — от 4 794 ₽.
Всего: 5
Набор резцов Metal Master 16х16 Т5К10 (Россия)В наличии на складе
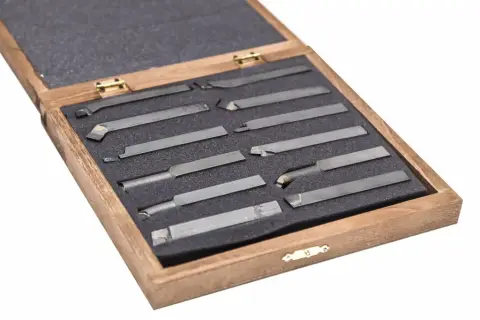 Набор резцов Metal Master 12х12 Т5К10 (Россия)
Под заказ
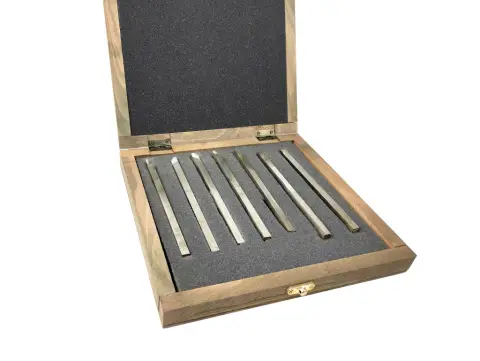 Набор автоматных резцов Р6М5 8х8х150мм
Под заказ
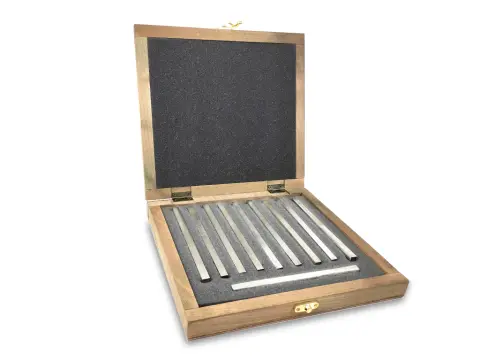 Набор брусков Р6М5 8х8х150мм
Под заказ
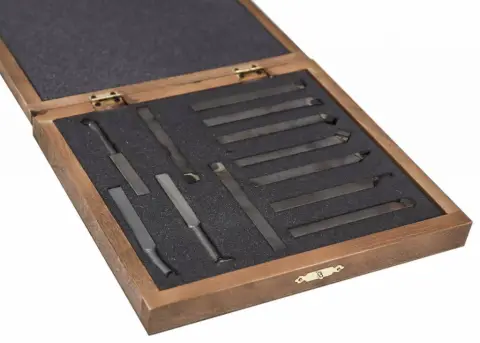 Набор резцов Metal Master 10х10 Т5К10 (Россия)
Под заказ
Не уверены, какая модель подойдёт?
Опишите задачу — материал, толщину или сечение, длину детали и объём. Подберём 2–3 варианта с ценой, сроком и доставкой.
Проходной резец — основной инструмент на любом токарном станке, но не единственный. Для других операций нужен свой резец:
Весь инструмент — в разделе токарные резцы и сменные пластины.
Ориентир рынка: от 300 ₽ за простой напайной резец, наборы — от 3 тыс. ₽. Проходные резцы в нашем каталоге стоят от 4 409 до 7 794 ₽. Цена зависит от конструкции, сечения, марки сплава и покрытия. Напайной резец дешевле, но его периодически точат на заточном станке; резец со сменной пластиной дороже, зато кромку меняют за минуту. Уценённый инструмент — в разделе уценка резцов. Подробнее — в статьях как выбрать токарный резец и резцы своими руками.
Прямой резец — самый простой: им обтачивают цилиндрические поверхности на проход. У отогнутого головка изогнута, поэтому одним резцом можно и обтачивать, и подрезать торец, и снимать фаски. Упорный резец имеет главный угол в плане 90°: он формирует прямой уступ и почти не давит деталь в радиальном направлении, поэтому им точат длинные нежёсткие валы.
Вершина должна стоять по оси детали — проверьте по центру задней бабки и подложите стальные пластины нужной толщины. Упорный резец ставят так, чтобы главная кромка была перпендикулярна оси, иначе уступ получится не под 90°. Вылет из резцедержателя — не больше полутора высот державки. Затяните все болты резцедержателя и проверьте торец пробным проходом.
Проходным резцом резьбу не режут — нужен резьбовой резец с профилем 60° для метрической резьбы. Настройте коробку подач на шаг, выставьте резец по шаблону перпендикулярно оси и по центру. Верхние салазки разверните на 29–30°, чтобы резец резал одной кромкой. Режьте за несколько проходов с уменьшающейся глубиной, включая маточную гайку, и проверяйте резьбу калибром или ответной деталью.
Для большинства работ на универсальном станке хватает шести-семи резцов: проходной упорный правый, проходной отогнутый, подрезной, отрезной, расточной для сквозных и для глухих отверстий, резьбовой наружный. Позже добавляют внутренний резьбовой и канавочный. Удобнее начать с набора — в нём резцы одного сечения, под один резцедержатель.